
Von Vincent, Qualitätsingenieur | DINSEN
Wie werden Rohrverbindungsstücke aus duktilem Gusseisen hergestellt? In den meisten Gießereien besteht die Antwort aus zwei Schritten: dem Gießen des Formstückkörpers und dem anschließenden Einfräsen einer Dichtnut in jede Flanschfläche. DINSEN geht einen anderen Weg. UnsereFormstücke aus duktilem GusseisenDie Dichtungsnut wird im Ortbetonverfahren gegossen – einem Verfahren, das die Dichtungsnut während des Gießvorgangs formt, sodass keine Nachbearbeitung erforderlich ist. Das Ergebnis: höhere Produktintegrität, kürzere Lieferzeiten und geringere Kosten, bestätigt in der Serienproduktion von DN50 bis DN150.
Die Herausforderung: Gefräste Dichtungsnuten verursachen zusätzliche Kosten und Risiken
Seit Jahrzehnten wird die Dichtnut an Flanschverschraubungen nach dem Gießen bearbeitet. Es ist ein zuverlässiges Verfahren – aber es ist mit erheblichen Kosten verbunden.
Die Bearbeitung fügt einen kompletten Produktionsschritt hinzu. Jeder Flansch muss von der Gießerei in die Werkstatt transportiert, eingespannt, zugeschnitten und geprüft werden, was bei jedem einzelnen Bauteil Arbeitskraft, Maschinenzeit und Energie verbraucht.
Die maschinelle Bearbeitung erzeugt zudem einen Temperaturgradienten. Durch das Abtragen von Material entstehen lokale Dickenschwankungen, die die Erstarrung und die Materialzufuhr beeinträchtigen und somit das Risiko von Mikroschrumpfung und Porosität in der Nähe des Flansches erhöhen.
Und gefräste Nuten bedeuten zusätzlichen Bestand an unfertigen Erzeugnissen und zusätzliche Qualitätskontrollen – mehr gebundenes Betriebskapital und mehr Möglichkeiten für menschliche Fehler.
Die Lösung: Formnahes Gießen macht Nachbearbeitung überflüssig
Durch das endkonturnahe Gießen wird die Dichtungsnut direkt in der Form erzeugt, sodass sie zusammen mit dem Formkörper erstarrt. Kein sekundäres Abtragen von Material. Kein zusätzlicher Temperaturgradient. Kein Umschlag zwischen Werken.
So funktioniert der Prozess
Die Innovation liegt in der Kernmontage. Traditionell besteht der Flanschkern aus drei ineinandergreifenden Teilen, A, B und C. Die Ingenieure von DINSEN fräsen vor der Montage eine vorgeformte Nutkontur in die Außenfläche von Kern B ein. Beim Gießen der Form entstehen so sowohl das Bolzenlochmuster als auch die Dichtungsnut als integraler Bestandteil des Flansches.
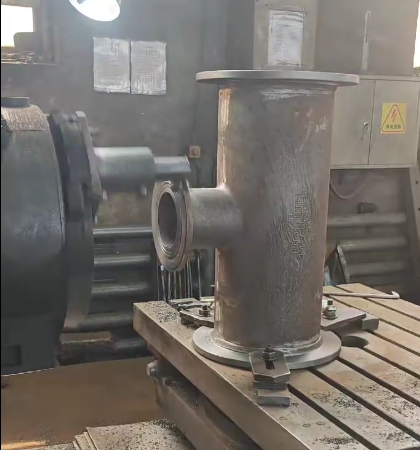
Präzisionspassung: Führungsnuten und Ausrichtungsschutz
Da die Nutgeometrie von der Kernposition abhängt, beginnt die Genauigkeit bereits bei der Montage. Führungsnuten und Ausrichtungssicherungen fixieren die drei Kernteile und gewährleisten so eine gleichbleibende Montagegenauigkeit von Form zu Form. Das Ergebnis: Nuttiefe, -breite und -konzentrizität, die die Standardanforderungen stets erfüllen oder übertreffen.
Schnellere Validierung mit 3D-Sanddruck
Früher erforderte die Prototypenfertigung teure Modelle. Dank Binder-Jetting-3D-Sanddruckverfahren lassen sich Prototypen-Kernsätze innerhalb von Tagen statt Wochen herstellen. Konstrukteure prüfen Nutgeometrie, Anguss und Zuführung, bevor sie die Produktionswerkzeuge in Auftrag geben – die Entwicklungszyklen für neue Fittingkonfigurationen werden dadurch deutlich verkürzt.
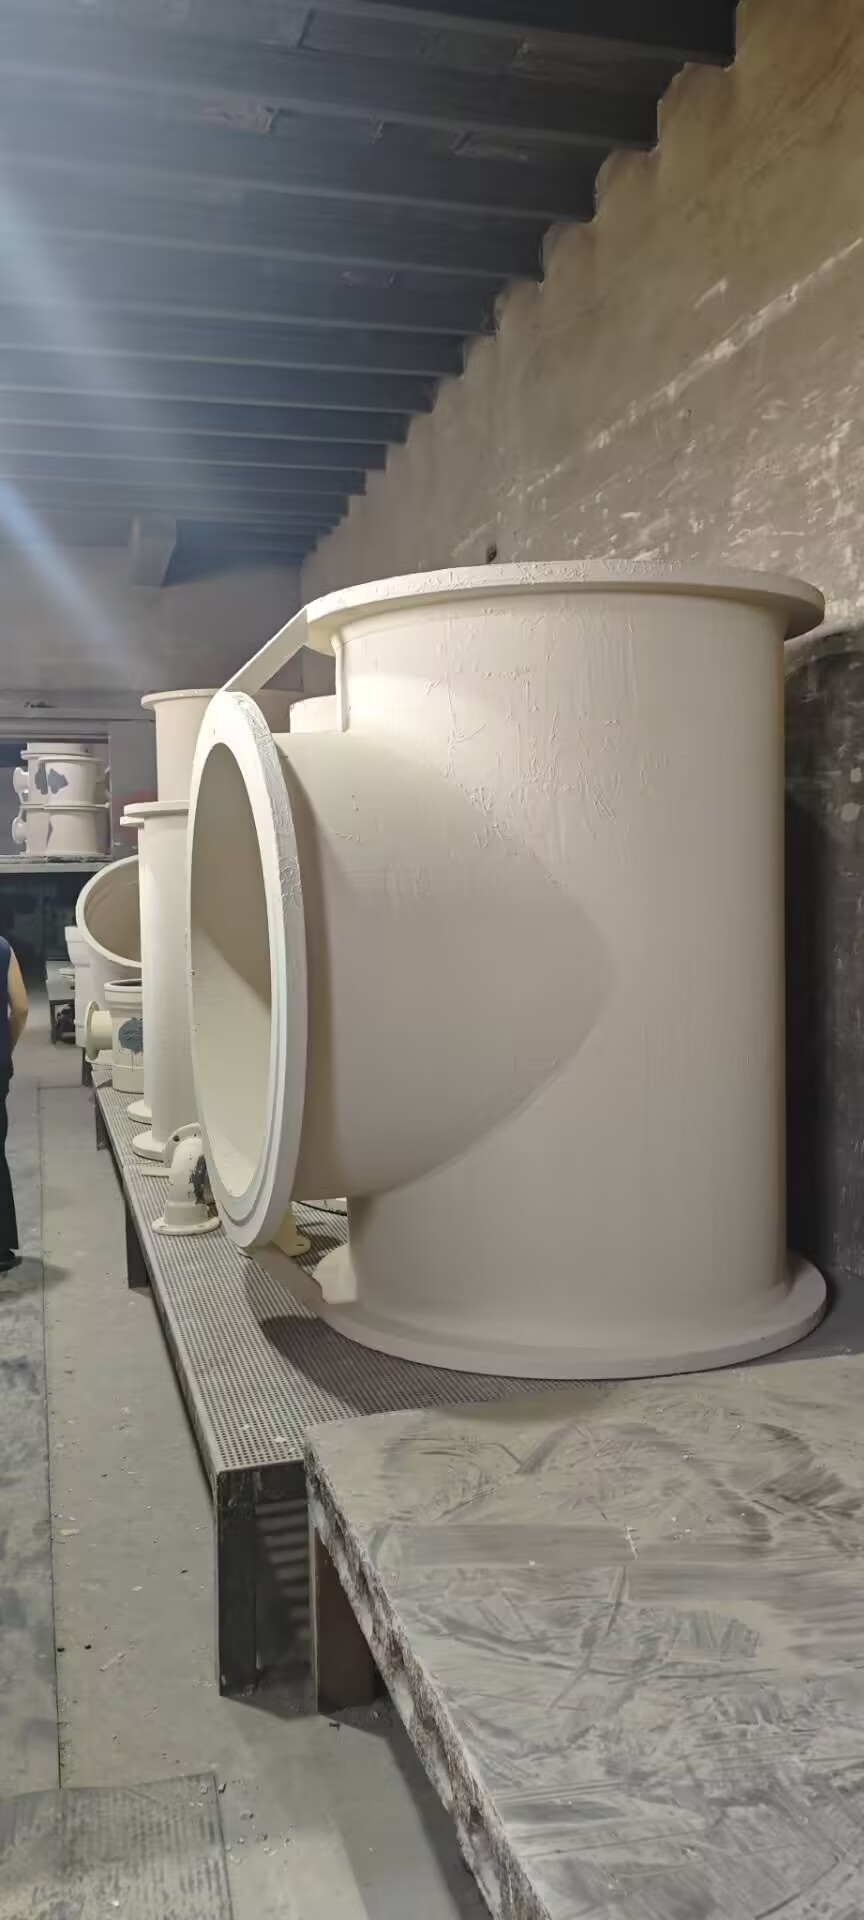
In der Produktion bewährt: DN50 bis DN150
Nach dem Ausschütteln und Kugelstrahlen weisen die Gussflanschflächen Nutabmessungen – Tiefe, Breite und Konzentrizität – auf, die die Standardanforderungen durchgehend erfüllen oder übertreffen, ohne messbaren Qualitätsverlust. Die vor Ort eingegossenen Nuten wurden in der Serienproduktion im Nennweitenbereich von DN50 bis DN150 validiert und bieten die gleiche oder eine bessere Dichtungsleistung als gefräste Nuten.EN545 duktile Gusseisenrohrformstücke.
Fünf messbare Vorteile von vor Ort gegossenen Nuten
| Nutzen | Was ändert sich? | Messbare Auswirkungen |
| Produktintegrität | Kein durch die Bearbeitung bedingter Temperaturgradient; bessere Zuführung während der Erstarrung | Weniger Mikroschrumpfung und Porositätsdefekte; überlegene Druckhaltefähigkeit |
| Produktionsgeschwindigkeit | Bearbeitungsschritt entfernt; Nachbearbeitungsvorgänge reduziert | Verkürzte Fertigungszeit; geringerer Bestand an unfertigen Erzeugnissen |
| Kostenreduzierung | Geringerer Verbrauch von flüssigem Metall; geringerer Einsatz von Werkzeugmaschinen; keine Umschlagarbeiten zwischen den Werken | Höhere Materialausnutzung; geringerer Energieverbrauch, Werkzeugverschleiß und Arbeitskosten |
| Arbeitsbedingungen | Weniger Schleif- und Endbearbeitungsschritte | Geringere Staub- und Lärmbelastung in der Werkstatt |
| Prozessvereinfachung | Weniger Schritte und Qualitätskontrollen | Höhere Prozessfähigkeit; weniger menschliche Fehler |
Dieselbe Philosophie erstreckt sich über Rillen hinaus. UnsereGrip E VerriegelungskupplungDie Installation erfolgt ohne Spezialwerkzeug, wodurch der Arbeitsaufwand beim Bau im Vergleich zu herkömmlichen Lösungen um bis zu 30 % reduziert wird – ein weiteres Beispiel für Ingenieursleistungen, die den Arbeitsaufwand auf der Baustelle verringern, anstatt ihn zu erhöhen.
Häufig gestellte Fragen
1. Was ist eine Dichtungsnut an einem Flansch aus duktilem Gusseisen?
Eine Dichtungsnut ist eine kreisförmige Aussparung in der Flanschfläche, die eine Dichtung oder einen O-Ring aufnimmt. Beim Verschrauben zweier Flansche wird die Dichtung in der Nut zusammengedrückt und bildet so eine dichte Verbindung.
2. Warum werden Dichtungsnuten üblicherweise eingearbeitet?
Die spanende Bearbeitung ist seit Langem das gängige Verfahren, da sie präzise und gut erforscht ist. Ihre Nachteile sind die Kosten, die Lieferzeit und das Risiko von Defekten, die durch das Abtragen von Material nach der Erstarrung entstehen.
3. Wie funktioniert das Gießen von Nuten vor Ort?
Die Nutkontur ist in den Flanschkern – Kern B einer dreiteiligen Kernbaugruppe – integriert. Beim Abgießen bildet sich die Nut zusammen mit dem Formkörper, sodass der Flansch anschließend nicht mehr bearbeitet werden muss.
4. Welche Größen sind verfügbar?
Die vor Ort eingegossenen Dichtungsnuten wurden in der kommerziellen Produktion von DN50 bis DN150 validiert, wobei Nutentiefe, -breite und -konzentrizität den bearbeiteten Pendants entsprechen.
5. Beeinflusst das Eingießen vor Ort die Druckfestigkeit oder die Dichtungsleistung?
Nein. Da sich die Nut während der Erstarrung bildet, gibt es keinen Temperaturgradienten und keine Variation der Wandstärke. Tatsächlich verbessert die reduzierte Mikroschrumpfung die Druckfestigkeit.
6. Kann ich Prototypen vor der Massenproduktion erhalten?
Ja. Mithilfe des 3D-Sanddrucks stellen wir schnell Prototypen-Kernsätze zur Designvalidierung her, bevor wir uns für die Produktionswerkzeuge entscheiden.
Über DINSEN – Hersteller von duktilen Gusseisenrohren und Formstücken
DINSEN ist ein weltweit führender Anbieter von duktilen Gusseisenrohren, Rohrverbindungsstücken und Kupplungen mit Produktionsstätten in Handan, Provinz Hebei. Die Produkte entsprechen den Normen ISO 2531, EN 545, EN 598 und AWWA und werden durch ein nach ISO 9001:2015 zertifiziertes Qualitätsmanagementsystem abgesichert. Mit Projekten in über 50 Ländern – Südostasien, dem Nahen Osten, Zentralasien, Europa und Amerika – liefert DINSEN auchEN877 Gusseisen-Abwasserrohrformstückefür den Bau von Entwässerungssystemen.Erfahren Sie mehr über DINSEN.
Angebot anfordern
Planen Sie ein Projekt im Bereich kommunale Wasserversorgung, Abwasserentsorgung oder industrielle Rohrleitungen? Unsere Ingenieure helfen Ihnen bei der Auswahl der richtigen Formstücke, Größen und Beschichtungen – mit kostenlosen Mustern, Inspektion durch Dritte und schneller Lieferung.Kontaktieren Sie DINSEN für ein kostenloses Angebot.
Veröffentlichungsdatum: 21. August 2026



